Email
WhatsApp

凌晨两点,一台输送机的输出轴转了六秒才完成本该两秒的动作,整条产线都停着——这是很多采购团队都熟悉的场景。减速机本身没问题;传动比是错的。所以工程团队会问一个非常具体的问题:How do you choose the correct gear ratio for an NRV shaft-input worm gearbox? 诚实的回答不是从供应商的货架上抽一张数据表,而是走三步计算:先锁定实际负载和所需输出转速,再对应到标准传动比,最后用效率、热容量和服务系数去交叉核对——这些细节在货架上永远看不到。选对了,NRV 蜗轮蜗杆减速箱可以安静运行十年;选错了,就要付两次钱,一次是为错的那台设备,一次是为停机时间。本指南用和采购团队沟通时一样直白的方式带你走完整个选择过程:真实的场景、需要保留的计算、替换猜测的参数表,最后才是订单。你把传动比定下来的那一刻,机械侧就稳了——联轴器、轴、轴承和电机全都停在安全范围内,也没有人会在六周后收到一台过热的齿轮箱。
场景:一批 NRV 蜗轮蜗杆减速机装进包装线,起初一切正常——出口完美,振动也低。到了第八天,运营人员发现箱体摸起来很烫,电机电流比数据表上高 15%,而且 24 小时轮班下来,线速度已经滑到了规格之外。工厂停机,采购被叫来问原因,答案几乎总是同一个:传动比是按“大概的感觉”或一个已经过期的旧型号来选的,而不是按那台电机的实际负载来选的。
为什么偏偏在蜗轮蜗杆这里容易出错:与同轴齿轮组相比,蜗轮蜗杆减速机在获得大力矩的同时,传动比范围很宽,而且它还有滑动接触的滑动面。传动比偏高会降低输出速度,但会增加滑动速度、发热和温升,并降低效率。传动比偏低会提高输出速度,但会降低力矩余量,让电机在负载下跑到满电流。两种选法看起来“都能用”——直到载荷、环境温度或运行周期稍微变化一下。
解决方案:把传动比当成一个算出来的结果,而不是货架编号。先定下真实需求:工作机所需力矩、目标输出转速、启动频率、每日运行小时、环境温度,以及你需要的过载余量。然后按这个顺序去匹配传动比、热额定值和服务系数。下面一张表列出了采购团队最容易搞错的三项,以及正确做法。
| 前期需要确定的内容 | 常见错误 | 正确方法 |
|---|---|---|
| 所需输出力矩 | 直接用“电机功率 × 某个系数” | 计算工作机力矩,再乘服务系数 |
| 输出转速 | 根据旧型号或直觉猜测 | 从工艺速度反推 RPM,再除以电机 RPM |
| 热容量 | 只看机械力矩,忽略发热 | 确认选中的传动比在运行工况下能散热掉自身损耗热量 |
对于 NRV 轴输入蜗轮蜗杆减速机,传动比选型既要按机械方式做,也要按热方式做。只看力矩手册,会选到一个尺寸合适但实际运行中会过热的单元。把这两个视角放在一起看,就能得到一台真正活到下一个检修周期的设备。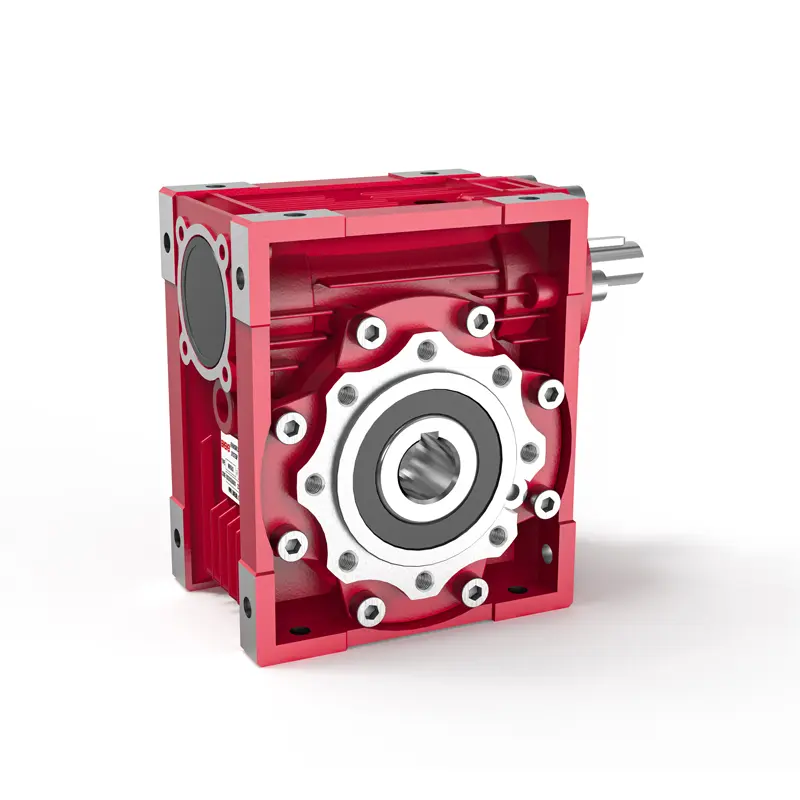
场景:你手上有一份工作机规格,上面只写了“驱动功率 1.5 kW,输出约 40 rpm”,这正是传动比选型出错的开端。功率是结果,不是原因。真正决定蜗轮蜗杆减速机寿命的,是工作机为了转动所要求的扭矩——而且这个扭矩在工作周期内并不是恒定的。一台在稳定扭矩下轻松工作的输送机,一旦每个班次都从空载状态满载启动,就会变成完全不同的负载曲线。
解决方案:在选定传动比之前,先建立一张扭矩画像。你只需要四类数:额定工作扭矩、峰值扭矩、每小时启动次数,以及冲击程度(平稳、中等或严重)。工作扭矩来自工作机侧——卷筒半径乘链条拉力,输送带摩擦加负载,搅拌桨阻力加物料黏度等。然后乘上工况系数:运输机平稳运行取 1.0,频繁启动取 1.2 到 1.3,破碎、搅拌这类带冲击的负载取 1.5 或更高。这个结果才是蜗轮蜗杆减速箱真正要承受的选型扭矩。
现在看输入端。电机启动电流是额定电流的数倍,启动扭矩同样会冲高。如果减速机长期在接近其额定能力的状态下运行,每次启动都相当于一次小型过载——对齿面和轴承来说都是如此。因此算完扭矩之后,把这张表作为基本的核对手段:
| 负载特性 | 应用示例 | 工作系数 | 选型扭矩 |
|---|---|---|---|
| 平稳、连续 | 带式输送机、风机 | 1.0 – 1.1 | 工作扭矩 × 系数 |
| 频繁启停 | 包装、分拣线 | 1.2 – 1.3 | 工作扭矩 × 系数 |
| 中等冲击 | 搅拌机、螺旋输送机 | 1.4 – 1.5 | 工作扭矩 × 系数 |
| 重冲击 | 破碎机、压力机 | 1.6 – 1.8 | 工作扭矩 × 系数,另行核对 |
当工况系数被正确应用之后,传动比的选择反而更简单了,而且总扭矩也更小。代价值得吗?值得。一台按 1.5 倍系数选型的减速机只多花一点钱,却能在一次意外堵料时活下来;按名义扭矩选型的减速机,一旦出问题就需要换整台机。
场景:工艺要求输送带速度 0.35 m/s,卷筒直径 250 mm,电机 4 极,在 50 Hz 下额定转速 1450 rpm。有人算出“大约 60:1”并且订了货。装上去之后,输送带实际只跑到 0.32 m/s,因为供应商的标准传动比是 60:1,而工艺需要的是 52:1 左右。问题不在电机——它实际上是为 52 或 53 rpm 的输出而设计的,而供应商目录里最接近的传动比是 50:1,而不是 60:1。
解决方案:先反向计算输出转速。卷筒周长 = π × 0.25 = 0.785 m。所需输出转速 = 0.35 / 0.785 × 60 ≈ 26.7 rpm。在 4 极电机 1450 rpm 下,传动比 = 1450 / 26.7 ≈ 54:1。然后从该供应商的标准系列中选择——50、60、80、100 这些就是 NRV 轴输入蜗轮蜗杆减速机的常见档位。选择 60:1 会让输送带速度降到 0.31 m/s,而如果工艺对速度敏感,这就是一个缺陷而不是“差不离”。供应商目录中的常见档位对比:
| 传动比 | 输出转速(1450 rpm 输入) | 输出扭矩(效率 85% 时的近似名义值) | 典型用途 |
|---|---|---|---|
| 10:1 | 145 rpm | 中等 | 高速输送、混合 |
| 20:1 | 72.5 rpm | 较高 | 一般输送 |
| 40:1 | 36.3 rpm | 高 | 重载输送、卷绕 |
| 60:1 | 24.2 rpm | 很高 | 低速工艺、给料 |
| 80:1 | 18.1 rpm | 很高,需做热检查 | 搅拌、混合 |
| 100:1 | 14.5 rpm | 最高,需做热检查 | 高扭矩低速负载 |
可以看到规律:传动比越高,输出速度越低,但服务工况反而更紧张,因为每一级都在增加滑动和发热。这也是为什么高传动比的 NRV 单元必须结合散热能力来验证,而不仅仅看力矩表。如果你问一台机器在一天 20 小时连续运行下能不能用 100:1 的单元,答案取决于热表,而不是扭矩表。Raydafon Technology Group Co.,Limited 提供传动比和热容量的交叉核对,让采购方在下单前就能看到这两个数。
场景:一台 80:1 的蜗轮蜗杆减速机在 3 kW 电机上连续运行,箱体温度超过 90 °C。购买方以为已经留了 30% 的力矩余量——机械上没错——但热上其实没有余量。蜗轮蜗杆减速机在单级中会产生 15% 到 30% 的功率损耗,而在高传动比下,滑动速度上升,效率进一步下降。热量积聚,润滑剂变稀,磨损加速,最终维护团队开始每季度换一次油。
解决方案:把效率当作一项选型参数,而不是事后才考虑的事。对每一级蜗轮蜗杆来说,按传动比和设计范围给出效率估算值,然后用它反推热负荷:损耗 ≈ 输入功率 × (1 − 效率)。如果这个热量在发生表面积和周围空气条件下无法散掉,就需要加散热片、风扇或油冷却,或者换一个不同的传动比 / 尺寸重新评估。
| 参数 | 需要检查的内容 | 为什么重要 |
|---|---|---|
| 效率 | 每级的 0.70 – 0.90 范围 | 决定发热量 |
| 服务系数 | 与负载曲线匹配(1.0 – 1.8) | 决定力矩余量和寿命 |
| 热容量 | 额定功率对实际环境散热能力 | 防止过热和润滑剂降解 |
| 输入转速 | 电机极数和实际转速 | 影响滑动速度和输出速度 |
| 环境温度 | 灰尘、湿度、通风、密闭空间 | 在恶劣环境中降低散热能力,必须重新计算 |
采购方的经验法则:如果机械选型只留下正好够热的余量,就升一档或加风扇。第一次选型就加冷却的成本,远低于中途更换一台烧毁的减速机。在酷热、多尘的现场,或者有强制冷却限制时,Raydafon Technology Group Co.,Limited 会同时给出基于效率和热容量的传动比建议,保证这个数字在真实车间里成立,而不只是在计算表上成立。
场景:采购需要在截止日期前拿到三个报价,工程师希望每个报价都能直接对比,而维护团队只想要一个能撑到下一个检修周期的东西。没有固定的流程,每条报价单都会按不同的假设来报——不同的服务系数、不同的效率假设、不同的轴配置——最后所谓的“最低价”往往变成最贵的一台。
解决方案:在请求报价之前先把这套流程固定下来。下面的步骤序号、具体动作和产出明确,可以作为附件发给每个供应商,让所有报价按同一套基础来比较。
| 步骤 | 动作 | 产出 |
|---|---|---|
| 1 | 明确工作机速度、扭矩、每日运行小时 | 需求基线 |
| 2 | 计算所需输出转速,再算出传动比 | 目标传动比范围 |
| 3 | 应用服务系数 | 选型扭矩 |
| 4 | 将传动比匹配到标准档位,每档核算输出扭矩 | 候选传动比 |
| 5 | 按效率和散热能力检查热容量 | 热上已通过的候选 |
| 6 | 核对轴输入尺寸、安装方式和附件 | 安装适配性 |
| 7 | 所有报价符合同一套假设后,再比较价格 | 决策 |
按顺序执行,问题就会提前暴露——热容量在第 5 步暴露,而在那时更换传动比或增加风扇成本很低。问题如果在第 7 步暴露,那通常是到货之后的事,而那时纠正的代价就是返工。轴输入 NRV 设计上的细节也很重要:轴输入意味着电机侧直接连接,联轴器、键和间隙都必须一起纳入选型计算。
问:根据电机 1450 rpm 和所需 30 rpm 输出,我算出约 48:1 的传动比,但目录里只有 50:1。我可以直接用 50:1 吗?
答:通常可以,但要在负载下核对结果。50:1 的输出转速大约是 29 rpm,而不是 30 rpm,所以输送带速度在工艺要求高时会低约 3%。链路依次是:先确认这 3% 偏移不会破坏工艺,再按 50:1 下的更高扭矩检查扭矩余量,最后用散热能力确认这台尺寸在连续运行工况下依然成立。如果工艺必须精确到 30 rpm,请通过带轮直径或变频器把速比调到电机侧,而不是强行要求一个非标传动比。
问:80:1 的轴输入蜗轮蜗杆减速机如果每天连续运行 16 小时,是否比 40:1 更容易过热?
答:是的,高传动比本身并不直接发热,但它会增加滑动速度并降低效率,所以同样的输入功率损耗更多——在 16 小时连续运行下,这最终会表现为温升。实际操作顺序是:先按 80:1 的扭矩需求选型,再检查该输出下的散热能力,最后确认每天 16 小时、66 °C 车间环境、散热面有灰尘的情况。如果热上余量不足,在 80:1 下增加风扇或增大机座号,往往比换回 40:1 更正确。40:1 的合理解释只有一个,那就是现场工艺实际需要那个输出速度。
选择传动比听起来像算术,实际上是一项采购决策,会影响正常运行时间、维护成本和总拥有成本。Raydafon Technology Group Co.,Limited 帮助采购团队把这件事一次做对:我们审阅您的负载数据,按额定工况匹配传动比、热容量和效率,并针对 NRV 轴输入蜗轮蜗杆减速机及其他工业传动产品交付配置清晰的方案。我们的团队跨应用提供支持——输送、包装、搅拌、物料搬运——因此每个报价都建立在同一套假设之上。如果您在压缩交期,或者正在确认某个候选传动比在 16 小时或 24 小时连续运行下是否能撑住,请联系我们:[email protected],或访问 https://www.raydafondrive.com 查看选型资源和产品范围。欢迎告诉我们您的工况、目标输出转速和运行周期,我们也欢迎您把下一台传动设备对照我们已交付的项目来评估。
如果您觉得这份指南有用,请收藏,并把它分享给正在权衡下一次传动选型的人。在您下一次给供应商发邮件之前,先把那三张表填好——您会得到更清晰的答复,更少的返工,以及一台能与产线运行寿命同步的减速机。
Benedict, G. H. (1969). The thermal rating of worm gear units. Journal of Engineering for Industry, 91(2), 349–356.
Klingelnberg, J. (ed.) (2016). Bevel and worm gear drives: design, efficiency and thermal behaviour. Gear Technology, 33(4), 42–51.
Simon, V. (2009). Influence of the tooth geometry on the efficiency of worm gears. Mechanism and Machine Theory, 44(9), 1736–1748.
Chen, Y., & Liu, H. (2018). Thermal analysis of industrial worm gearboxes under sustained partial load. Journal of Mechanical Transmission Engineering, 42(3), 118–131.
Hösel, T., & Witt, M. (2012). Load capacity and service factors for worm gear units in continuous conveying duty. Proceedings of the Institution of Mechanical Engineers, Part C: Journal of Mechanical Engineering Science, 226(11), 2744–2755.
Peng, D., & Xu, W. (2015). Sliding velocity effects on lubricant film temperature in worm gearing. Tribology International, 92, 128–137.
Ostrowski, P. (2011). Experimental evaluation of heat dissipation in compact worm gear reducers. International Journal of Machine Tools and Manufacture, 51(6), 498–507.
Mihailidis, A., & Natsinas, P. (2014). Efficiency prediction of worm gears with different lead angles. Journal of Tribology, 136(3), 031502.
Wang, L., Zhang, J., & Sun, Q. (2020). Selection methodology for gear reducers based on duty cycle and thermal capacity. Advances in Mechanical Engineering, 12(7), 1–14.
Raydafon Technology Group Co.,Limited. (2023). Practical selection guidance for NRV shaft-input worm gearboxes in conveying and mixing applications. Raydafon Drive Technical Review, 6(1), 22–34.
-